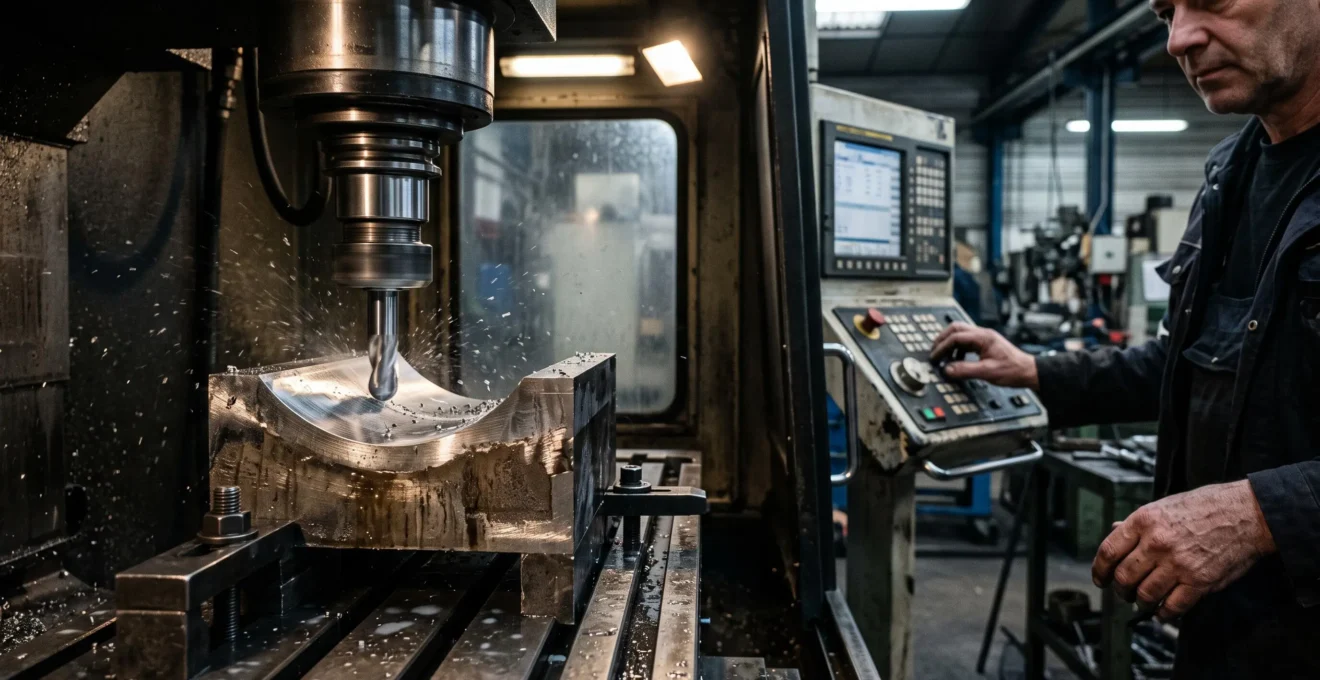
Lorsque vous usinez des moules, des matrices ou des pièces à géométrie 3D complexe, vous savez que l’état de surface détermine à la fois la qualité perçue de la pièce livrée et le temps consacré aux reprises de polissage manuel. Les traces d’arêtes sur les formes concaves, les vibrations en fond de cavité et l’usure rapide des outils sur aciers durs représentent autant de défis quotidiens qui affectent directement votre productivité et votre budget outillage. La fraise à bout sphérique, aussi appelée fraise hémisphérique ou fraise boule, constitue la réponse technique spécifique à ces contraintes d’usinage 3D.
Obtenir une finition impeccable ne résulte pas d’un paramètre isolé, mais de la cohérence entre quatre leviers structurants : le choix de l’outil adapté à votre matière et à votre géométrie de pièce, des conditions de coupe maîtrisées, un montage rigide qui limite les vibrations, et une stratégie de passe qui minimise les défauts de surface. Cet article vous guide dans chacun de ces arbitrages, en distinguant les principes généraux d’usinage des caractéristiques produits communiquées par les fabricants, dont OCDN, fabricant normand d’outils coupants.
Qu’est-ce qu’une fraise à bout sphérique et pourquoi l’utiliser pour la finition ?
Une fraise à bout sphérique, également désignée sous les termes de fraise hémisphérique ou fraise boule, se caractérise par son extrémité de coupe parfaitement arrondie qui décrit un demi-cercle en coupe longitudinale. Cette géométrie particulière permet à l’outil de générer des surfaces courbes continues en suivant des trajectoires 3D complexes programmées sur votre centre d’usinage.
Le principal avantage de cette géométrie réside dans sa capacité à supprimer les traces d’arêtes, défaut typique qui apparaît lorsque vous usinez une surface concave avec une fraise à bout droit. Avec une fraise droite, chaque passe laisse une marche visible liée au diamètre de l’outil, ce qui nécessite un polissage correctif chronophage. La fraise hémisphérique, par sa forme sphérique, épouse progressivement le profil de la cavité et produit un état de surface régulier, directement exploitable en finition.
Dans votre séquence d’usinage habituelle, la fraise boule intervient généralement après une opération de dégrossissage qui a déjà enlevé la majeure partie de la matière. Vous utilisez alors cet outil spécifique pour les passes de finition sur les zones à fort rayon de courbure, les poches à parois obliques, les cavités de moules d’injection ou les matrices embouties. Son rayon de bec constant garantit une trajectoire outil prévisible et une profondeur de coupe maîtrisée, même sur des surfaces gauches complexes.
Point de vigilance sur la terminologie : Le terme « fraise à bout sphérique » est normalisé en français et correspond à la désignation internationale ball nose end mill. Les appellations « fraise boule » ou « fraise hémisphérique » sont couramment utilisées en atelier et désignent le même type d’outil.
Choisir la bonne fraise hémisphérique selon la pièce à usiner
Le choix de votre fraise à bout sphérique repose sur trois critères techniques déterminants : le nombre de dents de coupe, la longueur utile disponible et le revêtement de surface. Chacun de ces critères répond directement à une contrainte de votre pièce et conditionne à la fois la qualité de finition obtenue et la durée de vie de l’outil.
Nombre de dents : arbitrer entre finition et dégrossissage
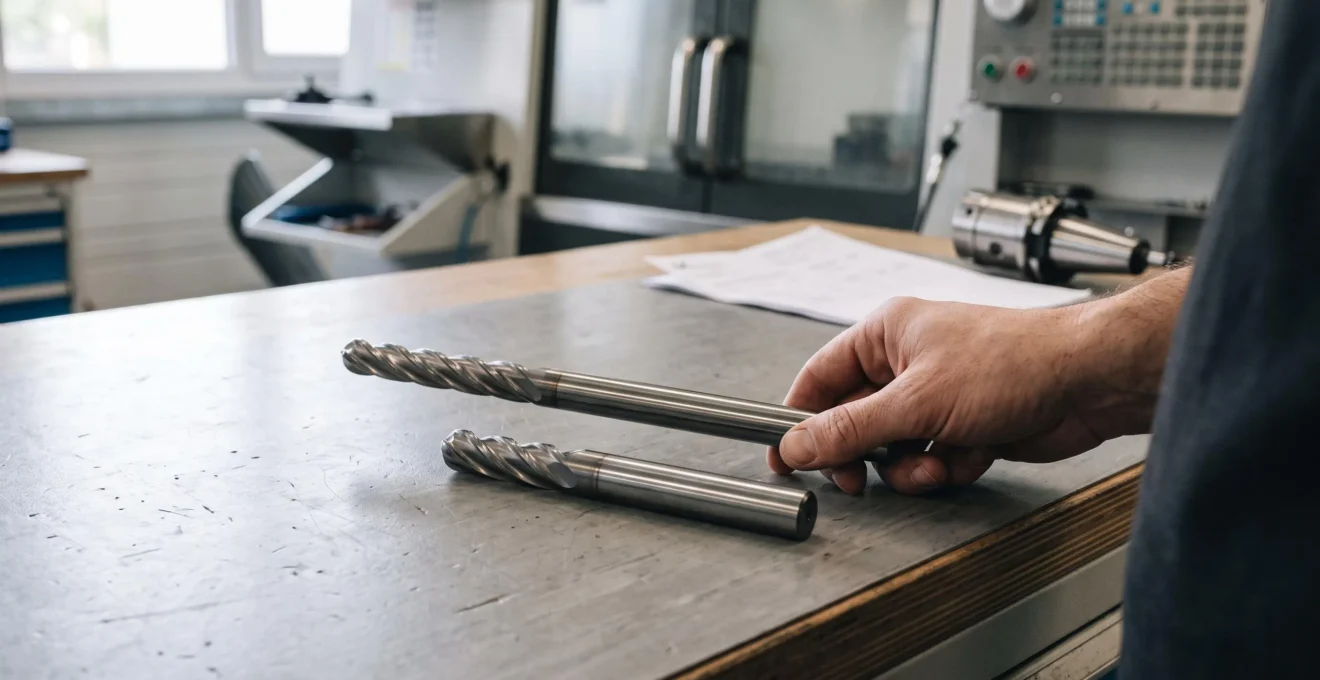
Les fraises à bout sphérique sont proposées en versions 2, 3 ou 4 dents. Une fraise 2 dents offre des goujures larges qui facilitent l’évacuation des copeaux et permettent des passes de dégrossissage plus agressives, mais elle génère un état de surface moins régulier. À l’inverse, une fraise 4 dents multiplie les points de coupe par tour de broche, ce qui améliore significativement la qualité de finition et réduit les vibrations, mais limite la profondeur de passe admissible et nécessite une avance adaptée pour éviter le bourrage de copeaux.
Pour vos opérations de finition sur moules et matrices, privilégiez une fraise 3 ou 4 dents qui offre le meilleur compromis entre état de surface et productivité. Si vous devez également ébaucher des cavités avant la passe de finition, une fraise 2 dents en première approche suivie d’une fraise 4 dents en reprise constitue une séquence efficace.
Série standard ou série longue : résoudre l’accès en profondeur de cavité
La longueur utile de coupe détermine votre capacité à atteindre le fond des cavités sans que la queue de l’outil n’entre en collision avec les parois de la pièce. Une fraise en série standard convient aux poches peu profondes et garantit une rigidité maximale du montage, ce qui limite les vibrations et améliore la précision dimensionnelle. En revanche, si vous devez usiner une cavité profonde, une fraise en série longue devient indispensable pour accéder au fond sans interférence.
Cette décision impose toutefois un arbitrage : un dépassement d’outil important réduit la rigidité de l’ensemble outil-porte-outil-broche et accroît le risque de vibrations, ce qui dégrade l’état de surface et accélère l’usure. Évaluez donc précisément la profondeur réelle nécessaire et choisissez la série la plus courte compatible avec votre géométrie de pièce. Les gammes professionnelles proposent des versions standard et série longue pour chaque diamètre, ce qui vous permet d’adapter précisément l’outil à la profondeur de travail.
Revêtement TiAlN : soutenir l’usinage à sec sur matières dures
Le revêtement de surface de l’outil joue un rôle déterminant lorsque vous usinez des aciers trempés ou de l’acier inoxydable, notamment en conditions de coupe à sec. Le revêtement TiAlN (nitrure de titane-aluminium) multicouche sur carbure micrograin constitue la référence technique pour ces applications exigeantes. Le Cetim rapporte que des fraises hémisphériques à revêtement multicouche TiAlN sur carbure micrograin permettent, selon les fabricants observés, un usinage à sec de l’acier jusqu’à 70 HRC.
OCDN, fabricant normand d’outils coupants, propose dans sa gamme de fraises hémisphériques des versions revêtues TiAlN compatibles avec l’usinage d’aciers trempés jusqu’à 65 HRC, disponibles en 2, 3 ou 4 dents et en versions standard ou série longue. Ces caractéristiques, communiquées par le fabricant, visent à réduire l’usure par abrasion et à maintenir la qualité d’arête de coupe dans la durée, notamment en travail à sec où l’échauffement local reste important.
- Finition sur acier trempé (55-65 HRC) :
Fraise 4 dents, revêtement TiAlN, série adaptée à la profondeur de cavité.
- Dégrossissage de cavité :
Fraise 2 dents, série standard si profondeur faible, série longue si nécessaire.
- Finition sur acier inoxydable :
Fraise 3 ou 4 dents, revêtement TiAlN pour limiter l’usure en coupe à sec.
- Accès à une cavité profonde :
Série longue obligatoire, privilégier 3 dents pour équilibrer finition et évacuation des copeaux.
Comment régler vos conditions de coupe pour un état de surface impeccable ?
Les paramètres de coupe déterminent directement la qualité de surface obtenue et la durée de vie de votre outil. Contrairement au dégrossissage où la priorité porte sur le débit de matière, la finition exige une attention particulière à la vitesse de coupe, à l’avance par dent et à la stratégie de passe, en tenant compte des spécificités de la matière usinée.
Vitesse de coupe et avance par dent adaptées à la finition
Pour une opération de finition avec une fraise à bout sphérique revêtue TiAlN sur acier trempé, les fabricants d’outils recommandent généralement des vitesses de coupe comprises entre 80 et 150 m/min selon la dureté exacte de la matière et le diamètre de l’outil, avec des avances par dent réduites à 0,02-0,05 mm/dent pour minimiser les marques de passage. Ces plages constituent des repères de départ à ajuster selon les caractéristiques de votre machine, la rigidité de votre montage et l’état de surface cible.
Sur acier inoxydable, matière réputée collante et générant des copeaux longs, privilégiez une vitesse de coupe modérée et une avance suffisante pour former un copeau franc qui se détache proprement. Une avance trop faible risque de provoquer un frottement de l’outil plutôt qu’une véritable coupe, ce qui accélère l’usure et dégrade la finition.
Stratégie de passe : pas de descente et direction d’usinage
Le pas de descente, c’est-à-dire l’écart latéral entre deux passes successives, conditionne directement les traces laissées par la fraise. Un pas trop important génère des crêtes visibles entre les passes ; un pas trop serré allonge le temps d’usinage sans gain de qualité significatif. En finition, un pas de descente compris entre 10 et 20 % du diamètre de l’outil constitue un compromis efficace pour la plupart des applications moules et matrices.
La direction d’usinage influence également le résultat : une trajectoire en avalant (rotation de l’outil dans le sens de l’avance) réduit l’effort de coupe et améliore l’état de surface, mais exige une machine bien réglée sans jeu dans les glissières. En opposition, la coupe est plus progressive mais génère davantage de vibrations. Vérifiez les préconisations de votre fabricant de machine et adaptez la stratégie à votre équipement réel.
Réduction des vibrations et rigidité du montage outil
Les vibrations constituent l’ennemi principal de la qualité de finition en usinage 3D. Elles laissent des marques ondulées sur la surface, dégradent la précision dimensionnelle et accélèrent la rupture prématurée de l’outil. Lorsque vous devez travailler avec un dépassement d’outil important en fond de cavité, la rigidité de l’ensemble diminue mécaniquement et le risque de vibrations augmente.
Pour limiter ce phénomène, vérifiez la qualité de votre porte-outil et privilégiez un système à pinçage hydraulique ou à serrage à chaud plutôt qu’une simple pince ER, qui offre une rigidité inférieure. Réduisez au strict nécessaire le dépassement de l’outil hors du porte-outil et ajustez la vitesse de rotation : parfois, diminuer légèrement la vitesse de broche permet de sortir d’une fréquence de résonance et d’améliorer instantanément l’état de surface.
Gestion du travail à sec sur aciers durs avec revêtement TiAlN
L’usinage à sec des aciers trempés impose des contraintes thermiques élevées sur l’arête de coupe. Le revêtement TiAlN, tel que celui présent sur les fraises OCDN, est conçu selon le fabricant pour résister aux températures de coupe et limiter l’adhésion des copeaux sur l’outil. Cette capacité à travailler à sec présente l’avantage de simplifier votre installation et d’éviter la gestion du fluide de coupe, mais elle reste conditionnée par des paramètres de coupe adaptés.
Si vous constatez une usure rapide ou un arrachement de matière en surface, vérifiez que votre vitesse de coupe n’est pas excessive et que votre avance est suffisante pour former un copeau. Un travail à sec mal paramétré génère davantage de chaleur qu’un usinage lubrifié et peut réduire drastiquement la durée de vie de l’outil, y compris avec un revêtement performant.
Attention aux données constructeur : Les plages de vitesse de coupe et d’avance publiées par les fabricants d’outils constituent des repères génériques. Elles doivent être systématiquement ajustées en fonction de la rigidité de votre machine, de la profondeur de passe réelle et de l’état de surface exigé sur votre pièce. Commencez toujours par des valeurs conservatrices et augmentez progressivement en surveillant la surface obtenue et l’usure de l’outil.
Les procédés d’usinage où la fraise boule fait la différence
La fraise à bout sphérique intervient dans plusieurs procédés industriels où la qualité de finition des formes 3D constitue un enjeu de production majeur. Comprendre les procédés d’usinage les plus utilisés permet de situer cet outil dans la chaîne de fabrication et d’identifier les applications où il apporte une réelle valeur ajoutée.
Fabrication de moules d’injection et de matrices d’emboutissage
Dans la moulisterie, la fraise hémisphérique assure la finition des cavités de moules d’injection plastique et des empreintes de matrices d’emboutissage de tôle. Selon un ingénieur du Cetim cité par L’Usine Nouvelle, certains états de surface exigés en industrie descendent à 0,1 micron Ra, et la finition occupe une part majeure du temps total d’usinage d’un moule.
Votre capacité à obtenir directement un état de surface inférieur à 0,5 micron Ra en sortie de fraisage réduit considérablement le temps consacré au polissage manuel, opération coûteuse et difficilement automatisable. La fraise boule permet de travailler les congés de raccordement, les nervures à profil variable et les surfaces gauches complexes qui caractérisent les moules modernes, là où une fraise droite laisserait systématiquement des marches visibles.
Usinage de pièces aéronautiques et médicales à géométrie complexe
Les secteurs aéronautique et médical recourent également aux fraises à bout sphérique pour usiner des pièces à géométrie 3D dans des alliages exigeants : alliages de titane, aciers inoxydables austénitiques ou alliages d’aluminium aéronautiques. Ces matériaux combinent souvent une dureté élevée et une faible conductivité thermique, ce qui impose des conditions de coupe maîtrisées et des outils revêtus pour garantir la tenue en service.
Dans ces applications critiques, la précision dimensionnelle et l’intégrité de surface constituent des exigences de premier plan. Toute marque d’outil, rayure ou zone écrouie en surface peut initier une fissure de fatigue et compromettre la durée de vie de la pièce. La stratégie de finition avec une fraise hémisphérique adaptée, associée à des conditions de coupe validées, participe directement à la fiabilisation de la pièce produite.
Lien entre précision des réglages et qualité finale dans la chaîne de fabrication
Au-delà du choix de l’outil, la précision de vos réglages machine conditionne la qualité finale de la pièce. La mesure régulière des tolérances dimensionnelles et la vérification de la précision de vos mesures au mètre ruban ou au pied à coulisse permettent de détecter rapidement une dérive et d’éviter la production de non-conformités. Cette vigilance s’applique tout au long de la chaîne de fabrication, depuis le réglage de la hauteur d’outil jusqu’au contrôle final de la surface usinée.
La France compte un tissu industriel dense dans les secteurs de la fabrication mécanique et de la sous-traitance de précision. Selon la FIM, les industries mécaniques françaises, dont la sous-traitance de pièces mécaniques, ont réalisé un chiffre d’affaires de 155,4 milliards d’euros en 2025, stable par rapport à 2024. Dans ce contexte concurrentiel, votre capacité à maîtriser l’ensemble de la chaîne de finition, de l’outillage au contrôle final, constitue un facteur de différenciation déterminant.
Optimiser vos coûts : durée de vie de l’outil et limitation des reprises de polissage
La rentabilité de votre production dépend autant de la qualité obtenue que de la maîtrise de vos coûts d’outillage et de main-d’œuvre. Deux leviers économiques majeurs s’offrent à vous : allonger la durée de vie de vos fraises à bout sphérique pour réduire la fréquence de remplacement, et limiter les reprises de polissage manuel en obtenant directement un état de surface conforme en usinage.
Prolonger la durée de vie de vos fraises hémisphériques
La durée de vie d’une fraise à bout sphérique dépend simultanément de la qualité de l’outil, de vos conditions de coupe, de la matière usinée et de la rigidité de votre montage. Un outil revêtu TiAlN utilisé dans des conditions optimales sur acier trempé peut usiner plusieurs mètres carrés de surface avant usure critique, mais ces performances annoncées par les fabricants restent conditionnées par vos paramètres réels.
Pour maximiser la tenue de l’outil, surveillez l’usure progressive de l’arête de coupe et remplacez la fraise dès l’apparition de microfissures ou d’un arrondi d’arête perceptible. Une arête usée exige un effort de coupe croissant, génère davantage de chaleur et dégrade rapidement l’état de surface. Anticiper le remplacement évite de produire des pièces non conformes et de surconsommer de l’énergie machine.
Réduire les reprises de polissage correctif
Le polissage manuel représente une opération à faible valeur ajoutée, consommatrice de temps et difficile à standardiser. Chaque heure gagnée en supprimant ou en réduisant cette étape améliore directement votre rentabilité par pièce. Une stratégie de finition bien maîtrisée, associant le bon outil et les bons paramètres, permet dans de nombreux cas de livrer la pièce directement en sortie d’usinage, sans reprise manuelle.
Cette capacité à produire un état de surface conforme dès la première opération de finition exige toutefois une rigueur sur l’ensemble de la chaîne : état de l’outil, propreté de la broche, absence de vibrations parasites, respect des paramètres programmés et contrôle visuel systématique des premières pièces. L’investissement en outillage de qualité et en temps de réglage se rentabilise rapidement lorsqu’il supprime des reprises chronophages.
Organiser votre outillage pour sécuriser la production
La disponibilité permanente des bons outils au bon moment conditionne la fluidité de votre production. Un stock d’outils désorganisé ou incomplet provoque des arrêts machine coûteux et des reports de livraison. L’organisation optimale de vos outils passe par un rangement identifié par diamètre et par type, une gestion rigoureuse des réapprovisionnements et un suivi de l’usure qui anticipe les remplacements.
Constituer un stock tampon des diamètres et des versions que vous utilisez régulièrement sécurise votre planning et vous permet de négocier des conditions d’achat avantageuses auprès de vos fournisseurs. Cette anticipation contribue directement à la maîtrise de votre budget outillage et à la sérénité de votre production face aux délais courts.
Quelle est la durée de vie d’une fraise à bout sphérique revêtue TiAlN ?
Faut-il systématiquement polir les pièces après finition avec une fraise hémisphérique ?
Comment stocker et organiser ses fraises hémisphériques en atelier ?
Peut-on usiner de l’acier inoxydable à sec avec une fraise hémisphérique revêtue TiAlN ?
Comment supprimer les vibrations quand la fraise dépasse fortement du porte-outil ?
Maîtriser la finition de vos pièces avec une fraise à bout sphérique repose sur la cohérence entre le choix de l’outil, les conditions de coupe, la rigidité du montage et la stratégie de passe. Chaque arbitrage technique que vous effectuez, du nombre de dents à la série de l’outil en passant par le revêtement et les paramètres machine, influence directement l’état de surface obtenu, la durée de vie de l’outil et le coût final de la pièce. Les caractéristiques communiquées par les fabricants d’outils, dont OCDN, constituent des repères utiles pour structurer votre choix, à condition de les articuler avec les contraintes réelles de votre machine, de votre matière et de votre géométrie de pièce.
La capacité à produire directement un état de surface conforme en usinage, sans reprise de polissage manuel, représente un levier économique majeur pour votre atelier. Elle exige une vigilance constante sur la qualité de votre outillage, la précision de vos réglages et l’anticipation de l’usure. Cette rigueur, associée à une organisation rigoureuse de votre stock d’outils et à un suivi régulier des performances, vous permet de sécuriser vos délais, de maîtriser votre budget et de garantir la qualité perçue des pièces livrées à vos clients.